

I. สรุปข้อมูลของเครื่องอัดท่อ HDPE
HDPE (โพลีเอทิลีนความหนาแน่นสูง)สายอัดท่อเป็นเครื่องจักรที่มีประสิทธิภาพสูงและมีการอัตโนมัติที่สามารถเปลี่ยนเม็ด HDPE เป็นท่อแบบต่อเนื่องได้ นิยมใช้ในระบบสายส่งน้ำ, การระบายน้ำ, การส่งก๊าซ, และระบบท่ออุตสาหกรรม เทคโนโลยีนี้มีข้อดีหลายประการ เช่น ความประสิทธิภาพการผลิตสูง, คุณภาพผลิตภัณฑ์ที่มั่นคง, และประสิทธิภาพทางค่าใช้จ่ายที่ยอดเยี่ยม สามารถผลิตท่อหลากหลายขนาดตั้งแต่ 16 มม. ถึง 1600 มม.
II. ความสัมพันธ์หลักของเครื่องอัดฉีดท่อ HDPE
1. ระบบการจัดการวัตถุดิบ
- กำลังโหลดอุปกรณ์: เครื่องโหลดแรงดันลบจะนำเม็ด HDPE จากถังเก็บสินค้าไปยังระบบแห้ง
- ระบบแห้ง: เครื่องอบแห้ง Hopper ใช้ลบความชื้นจากวัตถุดิบเพื่อให้คุณภาพการฉีดขึ้นรูปมีคุณภาพ
- เครื่องผสม: ใช้เพื่อใส่สารผสมหลักและสารเพิ่มเติม (เช่น สารป้องกันแสงยูวี, สารป้องกันไฟ) เพื่อให้การผสมเป็นไปอย่างสม่ำเสมอ
2. ระบบฉีด (แกนหลักของสายการผลิต)
เครื่องอัดแรงดันแบบสกรูเดียว:
- Hopper: บรรจุและใส่วัตถุดิบเข้าไปในเครื่องอัดฉีด
- ล็อคและท่อ: ส่วนประกอบหลักที่ออกแบบโดยใช้อัตราส่วนความยาวต่อความกว้าง 40L/D (อัตราส่วนที่สูงขึ้นจะช่วยให้กระบวนการพลาสติกประสิทธิภาพมากขึ้น)
- ระบบความร้อน: การระบายความร้อนด้วยไฟฟ้าในหลายโซน (มักอยู่ระหว่าง 180-220 ℃) จะให้ความร้อนสำหรับการละลาย
- ระบบทำความเย็น: ควบคุมอุณหภูมิของลูกหมุนและท่อเพื่อป้องกันความร้อนเกินและการเสื่อมสภาพ
- หน่วยเครื่องขับ: มอเตอร์ความถี่เปลี่ยนได้ + ลดความเร็วให้กำลังหมุนที่สม่ำเสมอ (มักมีกำลัง 200-600kW)
คุณสมบัติทางเทคนิค:
- เมื่อเทียบกับแบบ 38D แบบเดิม การออกแบบ 40L/D สามารถเพิ่มกำลังการผลิตได้ 50%, ลดการใช้พลังงานลง 15%, และลดอุณหภูมิน้ำแข็งลง 10 องศาเซลเซียส
- ท่อเหล็กสองชนิดผสมที่ผสมกับลูกปืนที่มีผิวปกคลุมด้วยสแตนเลสช่วยแก้ปัญหาการหงายของท่อขนาดใหญ่
3. เครื่องกำหนดรูปร่างท่อ (Die System)
สร้างโครงสร้างหัว:
- เครื่องกระจาย (หัวโทรพีด): เติมแป้งให้เป็นไหลลำแสงบาง ๆ เพื่อการกระจายอย่างสม่ำเสมอ
- ช่องไหลแบบสปิรอล: นำไอน้ำไหลตามเส้นทางสปิรอลเพื่อลบเส้นรอยแปะและเพิ่มความสม่ำเสมอ
- มันเดลและลิป: จะสร้างช่องว่างวงกลมที่กำหนดเส้นผ่านศูนย์กลางภายในและความหนาแน่นของผนังท่อ
- ส่วนการกำหนดขนาด: ป้องกันการฉีดตัวของวัสดุที่ละลายอย่างสม่ำเสมอและความแม่นยำในขนาดที่มั่นคง
ประเภทที่พบบ่อย:
- เครื่องทำถาด: ปริมาณไหลเป็นเส้นแนวนอน, เหมาะสำหรับการอัดแบบหลายชั้น
- เครื่องตัดวงแหวน: น้ำแข็งไหลเป็นวงแหวน, ลดเส้นรอยแปะ, เหมาะสำหรับการผลิตด้วยความเร็วสูง
4. ระบบเย็นและการกำหนดขนาด
ถังปรับขนาดโดยการดูดอากาศ:
- ท่อติดแน่นกับเสื้อขยายขนาดด้วยการดูดอากาศเพื่อควบคุมเส้นผ่านศูนย์กลางภายนอกอย่างแม่นยำ (ระดับอากาศ: ประมาณ 0.03-0.08MPa)
- การเย็นด้วยสเปรย์ภายในช่วยเร่งกระบวนการแข็งตัวของชั้นนอกและป้องกันการหักตัว
- ความยาว: มักจะอยู่ระหว่าง 6-12 เมตร เพื่อให้มีการเย็นตัวที่เพียงพอ
ถังน้ำเย็น:
- ออกแบบหลายระดับที่ควบคุมอุณหภูมิของน้ำอยู่ระหว่าง 10-30 องศาเซลเซียส เพื่อให้การเย็นภายในและภายนอกมีความสม่ำเสมอ
- โดยทั่วไปจะมี 2-3 ถังน้ำอิสระเพื่อลดอุณหภูมิอย่างช้าๆ และลดความเครียดภายในเครื่อง
5. ระบบ Haul-Off
- เครื่องขนส่งแบบ Track-Type: ล้อยางจับท่อเพื่อให้มีการยึดเกาะที่มั่นคง (ความเร็ว: 1-25 เมตร/นาที)
- เครื่องยนต์เซอร์โวอิสระ ช่วยให้การสังเกตการเคลื่อนที่ของวัสดุสอดคล้องกับความเร็วการฉีดเพื่อป้องกันการบิดเบือนจากการดึงหรือบีบ
- อินดิเคเตอร์ความแม่นยำสูง ตรวจสอบความเร็วในเวลาจริงและปรับแรงดึงได้อย่างอัตโนมัติ
6. ระบบตัด
- เครื่องตัดดาวเคราะห์: มีแผ่นตัดที่หมุนรอบวงของท่อ ซึ่งเหมาะสำหรับท่อเส้นผ่านศูนย์กลางใหญ่
- เครื่องตัดแบบไม่มีชิป: ใช้แผ่นหมุนที่ความเร็วสูงเพื่อทำให้ท่อเข้ากันผ่านความร้อนจากการติดต่อกัน โดยไม่มีเศษและประหยัดวัสดุ (เหมาะสำหรับความหนาแผ่น ≤200 มม.)
- ระบบควบคุมเซอร์โว สามารถควบคุมความยาวการตัดได้อย่างแม่นยำ (ความแม่นยำ: ±1 มม.) และรองรับการตั้งค่าความยาวหลายขนาด
7. ระบบช่วยเหลือ
- เครื่องอัดสายเครื่องหมาย: เครื่องอัดแรงอิสระขนาดเล็กที่สามารถอัดเส้นเครื่องเขียนสีลงบนผิวท่อ
- เครื่องพิมพ์ Inkjet: พิมพ์รายละเอียด, หมายเลขรุ่น, วันที่ผลิต และข้อมูลอื่น ๆ
- ผู้ผลิตท่อ/เครื่องบิดท่อ: ทำการจัดเรียงหรือจัดเก็บผลิตภัณฑ์ที่เสร็จสมบูรณ์โดยอัตโนมัติตามเส้นผ่านศูนย์กลางของท่อ
- ระบบควบคุมกลาง: PLC + หน้าจอสัมผัสสำหรับการตรวจสอบระบบทั้งหมด, การปรับค่าระบบ, การวินิจฉัยความผิดพลาด, และการแจ้งเตือน
III. ความรู้ความเข้าใจในหลักการทำงานของการฉีดท่อ HDPE
1. ระยะการเตรียมวัตถุดิบ
- เม็ด HDPE (ความเร็วการไหลของวัตถุที่ละลาย: 0.1-10 กรัม/10 นาที) จะผสมกับสารเพิ่มเติมและถูกนำไปยังถังแห้งด้วยระบบติดตั้งวัตถุด้วยการดึงดูด
- กระบวนการแห้ง (โดยทั่วไป 80-100 ℃ เป็นเวลา 2-4 ชั่วโมง) จะนำความชื้นออกเพื่อป้องกันการเกิดกลุ่มบูบเบิลขณะบีบอัด
2. ช่วงการละลายและการทำให้พลาสติก (ภายในเครื่องอัด)
สามขั้นตอนของการเปลี่ยนแปลงวัตถุ:
เม็ดแข็ง → สถานะที่มีความยืดหยุ่นสูง → สถานะการไหลที่มีความคาว (การละลาย)
กระบวนการทำงาน:
- เม็ดละเอียดจะเข้าสู่ส่วนใส่อาหารของหม้อจากถังเก็บ และเคลื่อนตัวไปข้างหน้าใต้แรงกดของหม้อหมุน
- ส่วนบีบอัด: ความลึกของร่องล็อคลวดลดลง ทำให้วัสดุบีบอัดและอุณหภูมิเพิ่มขึ้น (150-180 ℃)
- ส่วนการละลาย: วัสดุจะละลายเต็มที่ (180-220 ℃) ผ่านการรวมของความร้อนภายนอกและการตัดทางเคมี
- ส่วนการวัดปริมาณ: น้ำแข็งจะถูกผสมอย่างสม่ำเสมอเพื่อสร้างไหลที่มีความเสถียรและพร้อมสำหรับการอัดขึ้นรูป
ค่าสำคัญ:
- อุณหภูมิสูงสุด: 180-220 ℃ (อุณหภูมิสูงเกินไปจะทำให้เกิดการเสื่อมสภาพ; อุณหภูมิต่ำเกินไปจะทำให้ไหลได้ไม่ดี)
- ความเร็วของสกรู: 20-120rpm (ปรับตามเส้นผ่านศูนย์กลางของท่อ; ความเร็วต่ำสำหรับท่อขนาดใหญ่)
- แรงดันการฉีด: 10-30MPa (ช่วยให้การฉีดวัสดุที่ละลายมีความสม่ำเสมอ)
3. ขั้นตอนการขึ้นรูป
- วัสดุที่ไหลไคลผ่านแผ่นกรอง (มักมีความละเอียด 80-120 mesh) เพื่อกำจัดส่วนผสมที่ไม่พึงประสงค์ และเปลี่ยนการเคลื่อนที่วงกลมเป็นการเคลื่อนที่ตรง
- ภายในเครื่องฉีด, น้ำไหลจะถูกกระจายอย่างสม่ำเสมอโดยเครื่องกระจายและผสมกันต่อไปในช่องไหลแบบสปริงลำเลียง/ถาด
- วัสดุที่ละลายจะถูกฉีดผ่านช่องว่างระหว่างตัวหมุนและปากตัวฉีด (โดยทั่วไปคือ 1.2-1.5 เท่าของความหนาเส้นผ่านศูนย์กลางของท่อ) เพื่อสร้างตัวแทนท่อ
ความคำนึงในการออกแบบตัวแทนสำคัญ:
- การเคลื่อนที่ลื่นของช่องไหลเพื่อหลีกเลี่ยงการเสื่อมสภาพของวัสดุที่เกิดจากมุมที่ไม่มีการเคลื่อนไหว
- การควบคุมอุณหภูมิต่ำ (มักจะต่ำกว่าอุณหภูมิสูงละลาย 5-10 องศาเซลเซียส) เพื่อให้การอัดแน่นมีความมั่นคง
- ช่องว่างริมชิ้นยางมีความกว้างที่สุดในส่วนบนและมีความกว้างที่น้อยที่สุดในส่วนล่าง (0.5-1°) เพื่อควบคุมการหดตัวของวัสดุที่ไหล
4. ระบบทำความเย็นและการกำหนดขนาด
หลักการกำหนดขนาดด้วยการดูดอากาศ:
- ทันทีหลังจากออกจากเครื่องฉีดพลาสติก ปลายท่อจะเข้าสู่ถังความดันลบ ซึ่งความดันลบภายนอก (-0.03 ถึง -0.08 MPa) ทำให้ท่อติดกับแผ่นขนาด
- น้ำเย็นจะหมุนอยู่ภายในท่อปรับขนาดเพื่อทำความเย็นชั้นนอกอย่างรวดเร็วและปรับรูปร่าง (ความเร็วในการทำความเย็น: 50-100 ℃/วินาที)
หน้าที่ของถังน้ำเย็น:
- ยังช่วยเย็นส่วนในท่อเพื่อให้แข็งตัวอย่างสมบูรณ์ (อุณหภูมิหลังจากเย็นลง < 40 ℃) <40℃).
- การออกแบบการเย็นหลายขั้นตอนช่วยป้องกันความเครียดภายในที่เกิดจากการเย็นเร็วและยืนยันความเสถียรทางขนาด
5. ระบบ Haul-Off และการตัด
- เครื่องขนถ่ายจะดึงท่อด้วยความเร็วที่สม่ำเสมอและสอดคล้องกับความเร็วการฉีดเพื่อรักษาการผลิตที่ต่อเนื่อง
- ระบบตัดจะตัดท่ออย่างแม่นยำให้มีความยาวตามค่าที่ตั้งไว้ (มักจะเป็น 6-12 เมตร) ด้วยเครื่องมือที่ควบคุมด้วยเซอร์โว, ทำให้การตัดมีความเรียบร้อย
- ท่อที่ได้รับการผลิตจะถูกจัดเรียงหรือจัดเก็บเป็นวงกลมโดยเครื่องจัดท่อ/เครื่องจัดวงกลมอัตโนมัติ ทำให้การผลิตครบวงจร
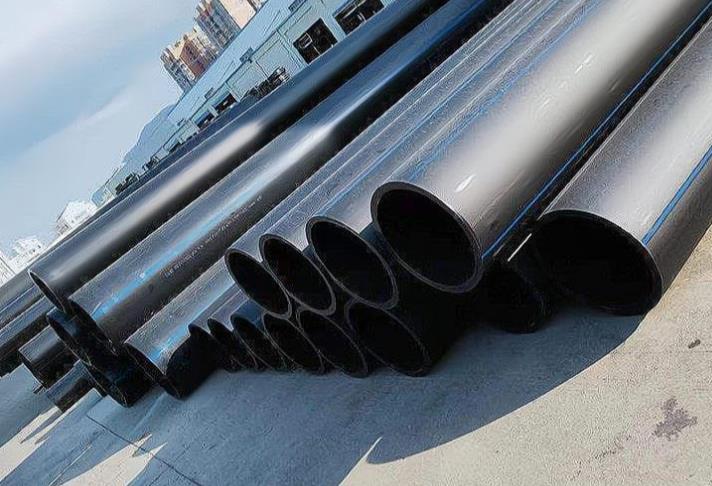
IV. ค่าความเที่ยงตรงและการควบคุมกระบวนการอัดฉีดท่อ HDPE
| หมวดหมู่ตัวแปร | ค่าเปรียบเทียบ | ผลกระทบและการควบคุม |
|---|---|---|
| ค่าพารามิเตอร์ของเครื่องอัด | ||
| เส้นผ่านศูนย์กลางของลูกปืน | 45-120 มม. (เลือกตามเส้นผ่านศูนย์กลางท่อ) | เส้นผ่านศูนย์กลางของลูกปืนใหญ่สำหรับท่อขนาดใหญ่เพื่อเพิ่มกำลังผลิต |
| อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง (L/D) | 30:1-40:1 | ช่วยเพิ่มความสม่ำเสมอของกระบวนการทำให้พลาสติก และลดอุณหภูมิละลาย |
| ความเร็วของลูกปืน | 10-120rpm | ความเร็วสูงจะเพิ่มผลผลิต แต่อาจทำให้คุณภาพการทำให้พลาสติกละเอียดลดลง |
| อุณหภูมิสูงละลาย | 180-220℃ | มีผลต่อความไหลของสารและประสิทธิภาพของท่อ; การควบคุมอุณหภูมิต่ำสูงอย่างแม่นยำ (±2 ℃) |
| ค่าปarameter | ||
| ช่องระหว่างริมฝีปาก | 1.2-1.5 เท่าของความหนาแนวผนังท่อ | คำนวณการสะท้อนการหดตัวจากการเย็นเพื่อให้แน่ใจว่าด้านขนาดสุดท้ายถูกต้อง |
| อุณหภูมิ | ต่ำกว่า 5-10°C จากอุณหภูมิละลาย | ป้องกันการยึดเกาะของวัสดุที่ละลายกับตัวแท่งและทำให้การฉีดขึ้นรูปมีความเสถียร |
| ค่าระบบทำความเย็น | ||
| ระดับการดูด | 0.03-0.08MPa | ช่วยให้ท่อเข้ากับท่อขนาดอย่างถูกต้อง และควบคุมความแม่นยำของเส้นผ่านศูนย์กลางภายนอก |
| อุณหภูมิของน้ำเย็น | 10-30℃ | ควบคุมความเร็วการเย็นเพื่อป้องกันความกดดันภายใน |
| เวลาเย็นตัว | 1-5 นาที (ขึ้นอยู่กับความหนาแน่นของผนัง) | ช่วยให้การแข็งตัวครบถ้วนและป้องกันการหักตัว |
| ความเร็วของสายการผลิต | ||
| ความเร็วในการยกออก | 0.5-25 เมตร/นาที (ต่ำกว่าเมื่อใช้เส้นผ่านศูนย์กลางที่ใหญ่ขึ้น) | PE63 (16-63 มม.): สูงสุด 20 เมตร/นาที; PE1600 (710-1600 มม.): ประมาณ 0.8 เมตร/นาที |
V. ปัญหาที่พบบ่อยและทางออกในการฉีดท่อ HDPE
1. ความผิดปกติของผิว
พื้นผิวที่ขรุขระ:
- สาเหตุ: อุณหภูมิของตัวแท่งต่ำ, การเย็นไม่สม่ำเสมอ, ความชื้นในวัตถุดิบสูง
- ทางออก: เพิ่มอุณหภูมิของเครื่องขึ้น 5-10 องศาเซลเซียส, ตรวจสอบวงจรน้ำเย็น, และเพิ่มเวลาในการแห้ง
ความเงาไม่สม่ำเสมอ:
- สาเหตุ: ความผันผวนของอุณหภูมิของน้ำตาล, ความเร็วในการฉีดที่ไม่แน่นอน
- ทางออก: ตั้งค่าระบบควบคุมอุณหภูมิ, ตรวจสอบความเสถียรของความเร็วของลูกปืน, และเพิ่มแรงกดหลัง
2. ปัญหาในความแม่นยำของขนาด
ความหนาไม่สม่ำเสมอของผนัง:
- สาเหตุ: การออกแบบช่องไหลที่ไม่เหมาะสม, การไหลของวัสดุที่ไม่สม่ำเสมอ, การเย็นที่ไม่สม่ำเสมอ
- ทางออก: ปรับปรุงสร้างโครงสร้างตัวกลึง, ปรับช่องว่างริมตัวกลึง (ด้านบนกว้างขึ้น, ด้านล่างแคบลง), และตรวจสอบความสม่ำเสมอของการทำความเย็น
ความกลมไม่ดี:
- สาเหตุ: อัตราการดูดไม่เพียงพอ, การเย็นไม่สม่ำเสมอ, ความแรงดึงไม่สม่ำเสมอ
- ทางออก: เพิ่มระดับการดูดอากาศ, ตั้งค่าการจัดแจกน้ำเย็น, และตรวจสอบแรงดันในรางขนถ่าย
3. ความผิดพลาดในการทำงาน
การขีดข่วนผิวภายใน:
- สาเหตุ: อุณหภูมิสายกลมสูงเกินไป, ความผันผวนของแรงกดของวัสดุที่ไหล, การขนถ่ายที่ไม่สม่ำเสมอ
- ทางออก: ลดอุณหภูมิของตัวกด, ตรวจสอบความสมดุลของแรงกด, และตรวจสอบการสังเกตการเคลื่อนที่
การแตกของแผ่น (ผิวปลาแซลมอน):
- สาเหตุ: ความเร็วการฉีดที่สูงเกินไป, ความหนืดของวัสดุที่สูง
- ทางออก: ลดความเร็วการฉีดขึ้น, เพิ่มอุณหภูมิของตัวแท่ง 10-15 องศาเซลเซียส, และเพิ่มสารช่วยผลิต 0.5-1%
VI. ประโยชน์ทางเทคนิคและสาขาการใช้งานของการฉีดพลาสติก HDPE
ประโยชน์ทางเทคนิค
- ประสิทธิภาพที่ยอดเยี่ยม: ความทนทานต่อสารเคมี, ความทนทานต่อแรงกระแทกจากสภาพแวดล้อม, และความยืดหยุ่นสูง (ยังคงความทนทานต่อแรงกระแทกได้อย่างยอดเยี่ยมแม้ในอุณหภูมิต่ำ)
- เศรษฐกิจ: มีประสิทธิภาพการผลิตสูง (ผลผลิตต่อวันจากแนวเดียวสูงสุดถึงหลายพันเมตร), ความประหยัดพลังงาน (ประมาณ 0.31kWh/kg)
- ชีวิตการใช้งานยาวนาน: อายุการใช้งานที่ออกแบบไว้เกิน 50 ปี ช่วยลดค่าใช้จ่ายในการดูแลรักษาและเปลี่ยนแผ่น
- ความหลากหลาย: สามารถผลิตท่อในหลากขนาด (16-1600 มม.) และระดับความดัน (0.6-2.5 MPa)
- ความเป็นมิตรต่อสิ่งแวดล้อม: สามารถรีไซเคิลและใช้ซ้ำได้, ตามคอนเซ็ปต์การพัฒนาที่ยั่งยืน
สาขาการใช้งาน
- เทคโนโลยีสาธารณูปโภค: การส่งน้ำดื่ม, การบำบัดน้ำเสีย, การระบายน้ำฝน
- ภาคอุตสาหกรรม: การนำส่งของเหลวทางเคมี, ท่อขยะเหมืองแร่, การป้องกันสายเคเบิลไฟฟ้า
- การระบายน้ำในการเกษตร: ท่อระบบการดูดน้ำและระบบการฉีดน้ำ
- การส่งก๊าซ: ท่อก๊าซธรรมชาติและก๊าซที่เป็นของเหลว (มีความทนต่อการเคลื่อนตัวและความทนต่อการแตกจากความกดดันทางสิ่งแวดล้อมได้อย่างยอดเยี่ยม)
- การใช้งานพิเศษ: ท่อส่งน้ำลึก, ท่อสำหรับการขุดเจาะ, ท่อระบบพลังงานจากแนวปะการัง
VII. ความรวบรวมและการวิเคราะห์
เครื่องอัดท่อ HDPEเป็นเทคโนโลยีสำคัญในอุตสาหกรรมการประมวลผลพลาสติก โดยการควบคุมอย่างแม่นยำในการเตรียมวัตถุดิบ การละลายและการทำให้เป็นพลาสติก การกดทรง การเย็นและการกำจัดขนาด การขนส่ง และการตัด ทำให้เกิดการผลิตท่อ HDPE คุณภาพสูงอย่างต่อเนื่อง ด้วยความก้าวหน้าของเทคโนโลยี สายการผลิตสมัยใหม่กำลังพัฒนาไปในทิศทางของการอัตโนมัติ การประหยัดพลังงาน และความฉลาด เช่น การใช้งานการตรวจสอบ IoT การควบคุมคุณภาพด้วย AI และระบบการจัดการพลังงาน เพื่อเพิ่มประสิทธิภาพการผลิตและคุณภาพผลิตภัณฑ์ได้อย่างต่อเนื่อง

