

I. Visão geral da linha de extrusão de tubos de HDPE
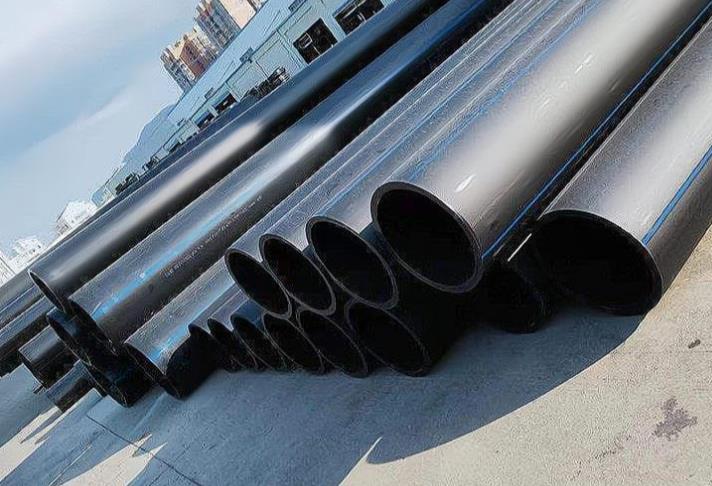
HDPE (Polietileno de Alta Densidade)linha de extrusão de tubosÉ um equipamento altamente eficiente e automatizado que converte grânulos de HDPE em tubos contínuos. Ampliamente utilizado em sistemas de abastecimento de água, drenagem, transmissão de gás e tubulações industriais, esta tecnologia oferece vantagens como alta eficiência de produção, qualidade estável do produto e excelente custo-benefício. Pode produzir vários tubos com diâmetros que variam de 16 mm a 1600 mm.
II. Composição básica da linha de extrusão de tubos de HDPE
1. Sistema de manuseio de matérias-primas
- Carregando dispositivo: O carregador a vácuo transporta grânulos de HDPE do silo de armazenamento para o sistema de secagem.
- Sistema de secagem: O secador Hopper remove a umidade das matérias-primas para garantir a qualidade da extrusão.
- Dispositivo de mistura: Utilizado para adicionar masterbatches e aditivos (por exemplo, estabilizadores UV, retardadores de chama) para obter uma mistura uniforme.
2. Sistema de extrusão (núcleo da linha de produção)
Extrusor de um parafuso:
- Hopper: Armazena e alimenta as matérias-primas para o extrusor.
- Parafuso e tambor: Componentes principais, tipicamente projetados com uma relação comprimento/diâmetro de 40L/D (uma relação maior garante uma melhor plasticização).
- Sistema de aquecimento: O aquecimento elétrico em várias zonas (geralmente 180-220 ℃) fornece calor para a fusão.
- Sistema de refrigeração: Controla a temperatura do parafuso e do tambor para evitar superaquecimento e degradação.
- Unidade de disco: O motor de frequência variável + redutor fornece torque estável (geralmente 200-600 kW).
Recursos técnicos:
- Em comparação com o modelo tradicional 38D, o design 40L/D aumenta a produção em 50%, reduz o consumo de energia em 15% e diminui a temperatura de fusão em 10°C.
- O tambor de liga bimetálica combinado com o parafuso revestido de liga resolve o problema de flacidez de tubos de grande diâmetro.
3. Sistema de moldagem (determina a forma da tubulação)
A estrutura da cabeça:
- Distribuidor (Cabeça de torpedo): Divide o derretimento em um fluxo anelar fino para uma distribuição uniforme.
- Canal de fluxo em espiral: Guia a fusão para fluir em um caminho em espiral, eliminando linhas de solda e melhorando a uniformidade.
- Mandril e bico de moldagem: Forma uma fenda anular que determina o diâmetro interno e o espessamento da parede da tubulação.
- Seção de dimensionamento: Garante uma extrusão uniforme da fusão e uma precisão dimensional estável.
Tipos comuns:
- Mold de cesta: O fluxo de fusão é radial, adequado para co-extrusão de várias camadas.
- Mold em espiral: o fluxo fundido é espiralado, eliminando as juntas de solda, adequado para produção em alta velocidade.
4. Sistema de refrigeração e dimensionamento
Tanque de dimensionamento a vácuo:
- O tubo aderiu de forma estreita ao manguito de dimensionamento através da sucção a vácuo, para controlar com precisão o diâmetro externo (grau de vácuo: aproximadamente 0,03-0,08 MPa).
- O resfriamento interno por pulverização acelera a solidificação da camada externa e impede a deformação.
- Comprimento: Normalmente 6 a 12 metros para garantir um resfriamento adequado.
Tanque de água de resfriamento:
- Design em várias etapas, com a temperatura da água controlada entre 10 e 30°C, para garantir um resfriamento interno e externo uniforme.
- Normalmente inclui 2 a 3 tanques de água independentes para reduzir gradualmente a temperatura e minimizar o estresse interno.
5. Sistema Haul-Off
- Tractor de transporte de tipo de trilho: Os trilhos de borracha fixam a tubulação para proporcionar tração estável (velocidade: 1-25 m/min).
- Unidade de acionamento do motor servo independente garante a sincronização com a velocidade de extrusão para evitar deformações por estiramento ou compressão.
- Encoder de alta precisão monitora a velocidade em tempo real e ajusta automaticamente a tensão de tração.
6. Sistema de corte
- Cortador planetário: As lâminas rotativas cortam ao longo da circunferência do tubo, sendo adequadas para tubos de grande diâmetro.
- Cortador sem chip: Utiliza lâminas rotativas de alta velocidade para fundir a tubulação através do calor de frição, sem produzir resíduos e economizando materiais (adequado para espessuras de parede ≤200 mm).
- Sistema de controle servo controla precisamente a extensão da corte (exatidão: ±1 mm) e permite a pré-definição de várias especificações de extensão.
7. Sistemas auxiliares
- Extrusor de linha de marcação: Extrusor pequeno independente que extrui linhas de marcadores coloridos na superfície da tubulação.
- Impressora de jato de tinta: Imprime especificações, números de lote, datas de produção e outras informações.
- Tornadeira de tubos/arrolador: Empilha ou enrola automaticamente os produtos acabados de acordo com o diâmetro do tubo.
- Sistema de Controle Central: PLC + tela táctil para monitoramento de toda a linha, ajuste de parâmetros, diagnóstico de falhas e alarme.
III. Princípio de funcionamento detalhado da extrusão de tubos de HDPE
1. Etapa de preparação da matéria-prima
- Os grânulos de HDPE (velocidade de fluxo de fusão: 0,1-10 g/10 min) são misturados com aditivos e transportados para o tanque de secagem através de um sistema de carregamento a vácuo.
- O processo de secagem (geralmente a 80-100 °C durante 2-4 horas) remove a umidade para evitar a formação de bolhas durante a extrusão.
2. Etapa de fusão e plastificação (dentro do extrusor)
Três estágios da transformação do material:
Granulados sólidos → Estado de alta elasticidade → Estado de fluxo viscoso (fusão)
Fluxo de trabalho:
- Os grânulos entram na seção de alimentação do parafuso a partir da cubeta e avançam sob a pressão do parafuso giratório.
- Seção de compressão: A profundidade do sulco da haste diminui, comprimindo o material e aumentando sua temperatura (150-180 °C).
- Seção de fundição: o material é completamente fundido (180-220 °C) através da ação combinada de aquecimento externo e cisalhamento mecânico.
- Seção de dosagem: O material fundido é misturado uniformemente para formar um fluxo estável, pronto para extrusão.
Parâmetros-chave:
- Temperatura de fusão: 180-220 °C (temperatura excessivamente alta causa degradação; temperatura excessivamente baixa resulta em baixa fluidez).
- Velocidade do parafuso: 20-120rpm (ajustada de acordo com o diâmetro da tubulação; velocidade mais baixa para tubulações grandes).
- Pressão de extrusão: 10-30MPa (garante uma extrusão uniforme do material fundido).
3. Etapa de moldagem
- O material fundido passa por uma placa de filtro (geralmente de 80 a 120 malhas) para remover impurezas e converter o movimento rotativo em movimento linear.
- Dentro do matriz, o material fundido é distribuído uniformemente pelo espalhador e misturado ainda mais no canal de fluxo em espiral/cesta.
- A fusão é extrudida através do espaço entre o mandril e a borda do molde (geralmente 1,2 a 1,5 vezes o espessamento da parede da tubulação) para formar um parison tubular.
Considerações importantes sobre o projeto de matriz:
- Transição suave dos canais de fluxo para evitar a degradação do material causada por cantos mortos.
- Controle preciso da temperatura (geralmente 5-10 °C inferior à a temperatura de fusão) para garantir a estabilidade da extrusão.
- A distância entre as bordas do molde é mais larga na parte superior e mais estreita na parte inferior (0,5-1°) para compensar a flacidez do material fundido.
4. Etapa de refrigeração e dimensionamento
Princípio de dimensionamento a vácuo:
- Imediatamente após sair da matriz, a tubulação entra no tanque de vácuo, onde o vácuo externo (-0,03 a -0,08 MPa) faz com que a tubulação se adere ao manguito de dimensionamento.
- A água de resfriamento circula dentro do manguito de dimensionamento para resfriar rapidamente a camada externa e fixar a forma (velocidade de resfriamento: 50-100℃/s).
Função do tanque de água de resfriamento:
- Refrigera ainda mais a parte interna do tubo para garantir a completa solidificação (temperatura após o resfriamento < 40 ℃). <40℃).
- O projeto de refrigeração em várias etapas previne o estresse interno causado pelo resfriamento rápido e garante a estabilidade dimensional.
5. Etapa de descarga e corte
- O carregador puxa a tubulação a uma velocidade constante, sincronizada com a velocidade de extrusão, para manter a produção contínua.
- O sistema de corte corta precisamente a tubulação até a comprimento pré-definido (geralmente 6-12 metros) com um mecanismo controlado por servo, garantindo cortes planos.
- Os tubos acabados são automaticamente empilhados ou enrolados pelo girador/rolador de tubos, concluindo um ciclo de produção.
IV. Parâmetros técnicos e controle do processo da extrusão de tubos de HDPE
| Categoria de parâmetros | Valores de parâmetros | Impacto e Controle |
|---|---|---|
| Parâmetros do extrusor | ||
| Diâmetro do parafuso | 45-120mm (selecionado pelo diâmetro da tubulação) | Diâmetro de parafuso maior para tubos grandes, para aumentar a produção. |
| Relação comprimento/diâmetro (L/D) | 30:1-40:1 | Melhora a uniformidade da plasticização e reduz a temperatura de fusão. |
| Velocidade da rosca | 10-120rpm | A alta velocidade aumenta a produção, mas pode reduzir a qualidade da plastificação. |
| Temperatura de fusão | 180-220℃ | Afeta a fluidez e o desempenho dos tubos; controle de temperatura preciso (±2℃). |
| Parâmetros | ||
| O espaço entre os lábios | 1,2-1,5× espessura da parede da tubulação | Compensa a contração por resfriamento para garantir as dimensões finais. |
| A temperatura | 5-10 °C inferior à a temperatura de fusão | Previne a adesão do material fundido à matriz e estabiliza a extrusão. |
| Parâmetros de refrigeração | ||
| Grau de vácuo | 0,03-0,08MPa | Garante a aderência da tubulação ao invólucro de dimensionamento e controla a precisão do diâmetro externo. |
| Temperatura da água de resfriamento | 10-30℃ | Controla a taxa de resfriamento para evitar tensões internas. |
| Tempo de resfriamento | 1-5 minutos (dependendo do espessamento da parede) | Garante a solidificação completa e previne a deformação. |
| Velocidade da linha de produção | ||
| Velocidade de descarga | 0,5-25m/min (mais baixo para diâmetros maiores) | PE63 (16-63mm): até 20m/min; PE1600 (710-1600mm): cerca de 0,8m/min |
V. Problemas comuns e soluções na extrusão de tubos de HDPE
1. Defeitos de superfície
Superfície áspera:
- Causa: Temperatura baixa do molde, resfriamento desigual, alto teor de umidade nas matérias-primas.
- Solução: Aumente a temperatura da matriz em 5-10°C, verifique os circuitos de água de resfriamento e prolongue o tempo de secagem.
Brilho irregular:
- Causa: Flutuações na temperatura de fusão, velocidade de extrusão instável.
- Solução: Estabilizar o sistema de controle de temperatura, verificar a estabilidade da velocidade do parafuso e aumentar a pressão de retorno.
2. Problemas de precisão dimensional
Espessura desigual da parede:
- Causa: Design inadequado do canal de fluxo, fluxo de fusão desigual, resfriamento desigual.
- Solução: Otimize a estrutura da matriz, ajuste a espaçamento das bordas da matriz (mais largo na parte superior, mais estreito na parte inferior), verifique a uniformidade do resfriamento.
Pobre redondidade:
- Causa: Grau de vácuo insuficiente, resfriamento desigual, força de tração desigual.
- Solução: Aumentar o grau de vácuo, ajustar a distribuição da água de resfriamento e verificar a pressão da pista de remoção.
3. Defeitos de desempenho
Corrugação da superfície interna:
- Causa: Temperatura do mandril excessivamente alta, flutuações na pressão da fusão, retirada instável.
- Solução: Reduza a temperatura do mandril, estabilize a pressão de extrusão e verifique a sincronização da remoção.
Fracção de fusão (superfície de pele de tubarão):
- Causa: Velocidade de extrusão excessivamente alta, viscosidade elevada do material fundido.
- Solução: Reduza a velocidade de extrusão, aumente a temperatura do matriz em 10-15℃ e adicione 0,5-1% de aditivos de processamento.
VI. Vantagens técnicas e campos de aplicação da extrusão de tubos de HDPE
Vantagens técnicas
- Prestação superior: Resistência química, resistência à rachadura por estresse ambiental e alta tenacidade (mantém uma excelente resistência ao impacto, mesmo em temperaturas baixas).
- Economia: Alta eficiência de produção (saída diária de uma única linha de até vários milhares de metros), baixo consumo de energia (aproximadamente 0,31 kWh/kg).
- Longa vida útil: Vida útil projetada de mais de 50 anos, reduzindo os custos de manutenção e substituição.
- Versatilidade: Capaz de produzir tubos de várias especificações (16-1600mm) e classificações de pressão (0,6-2,5 MPa).
- Amigável ao meio ambiente: Reciclável e reutilizável, em linha com os conceitos de desenvolvimento sustentável.
Áreas de aplicação
- Engenharia Municipal: Transmissão de água potável, tratamento de esgoto, drenagem de água da chuva.
- Setor industrial: Transmissão de fluidos químicos, tubulações de rejeitos de minas, proteção de cabos de energia.
- Irrigação agrícola: Tubulações de sistemas de irrigação por gotejamento e irrigação por aspersão.
- Transmissão de gás: Tubulações de gás natural e gás liquefeito (excelente resistência à creep e à resistência à fissuração por estresse ambiental).
- Aplicações especiais: Tubulações para águas profundas, tubulações para dragagem, tubulações de sistemas geotérmicos.
VII. Resumo e perspectivas
Linha de extrusão de tubos de HDPEÉ uma tecnologia chave na indústria de processamento de plástico. Ao controlar com precisão a preparação da matéria-prima, a fundição e a plastificação, a formação de moldes, o resfriamento e o dimensionamento, a remoção e o corte, é possível realizar a produção contínua de tubos de HDPE de alta qualidade. Com avanços tecnológicos, as linhas de produção modernas estão se orientando para a automação, a conservação de energia e a inteligência – como a aplicação de monitoramento de IoT, controle de qualidade assistido por IA e sistemas de gerenciamento de energia – para melhorar ainda mais a eficiência de produção e a qualidade dos produtos.

