

I. Vista generale della linea di estrusione di tubi in HDPE
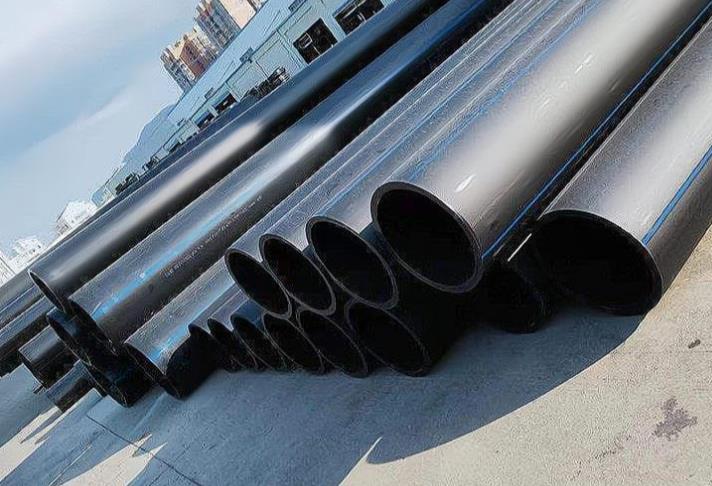
HDPE (Polietilene ad alta densità)linea di estrusione di tubiè un equipaggio altamente efficiente e automatizzato che converte i granuli di HDPE in tubi continui. Ampliamente utilizzato nell'approvvigionamento idrico, nella drenaggio, nella trasmissione di gas e nei sistemi di tubature industriali, questa tecnologia offre vantaggi come alta efficienza produttiva, qualità del prodotto stabile e eccellente rapporto costo-efficacia. Può produrre vari tubi con diametri che vanno da 16 mm a 1600 mm.
II. Composizione principale della linea di estrusione di tubi in HDPE
1. Sistema di gestione delle materie prime
- Caricamento dispositivo: Il caricatore a vuoto trasporta i granuli di HDPE dal silo di stoccaggio al sistema di asciugatura.
- Sistema di asciugatura: Il secatore a getto elimina l'umidità dalle materie prime per garantire la qualità dell'estrusione.
- Dispositivo di miscelazione: Utilizzato per aggiungere masterbatch e additivi (ad esempio, stabilizzatori UV, retardanti di fiamma) per ottenere un miscelazione uniforme.
2. Sistema di estrusione (core della linea di produzione)
Esclusore a singola scossa:
- Hopper: Racoglie e alimenta le materie prime nell'estrusore.
- Torcia e cilindro: Componenti principali, progettati solitamente con un rapporto lunghezza/diametro di 40L/D (un rapporto maggiore garantisce una migliore plastificazione).
- Sistema di riscaldamento: Il riscaldamento elettrico multi-zona (generalmente 180-220 ℃) fornisce calore per la fusione.
- Sistema di raffreddamento: controlla la temperatura della vite e del cilindro per prevenire l'eccessivo riscaldamento e la degradazione.
- Unità di lettura: Il motore a frequenza variabile + il riduttore fornisce un momento di coppia costante (di solito 200-600 kW).
Caratteristiche tecniche:
- In confronto al modello tradizionale 38D, il design 40L/D aumenta la produzione del 50%, riduce il consumo energetico del 15% e abbassa la temperatura di fusione di 10°C.
- Il cilindro in alluminio bimetallico combinato con il tornio rivestito in alluminio risolve il problema della debolezza delle tubature di grande diametro.
3. Die System (Determina la forma del tubo)
Struttura della testa:
- Spreader (testa del torpede): divide la fusione in un flusso annulare sottile per una distribuzione uniforme.
- Canale di flusso spiralato: guida il fusione a fluire in una traccia spiraleggiante, eliminando le linee di saldatura e migliorando l'uniformità.
- Mandrino e stampa a lippi: Forma uno spazietto annulare che determina il diametro interno e l' espessura della parete del tubo.
- Sezione di dimensionamento: Assicura un'estrusione uniforme della fusione e una precisione dimensionale costante.
Tipi comuni:
- Morsa: il flusso di fusione avviene radialmente, ideale per l'estrusione a più strati.
- Matrice a spirale: il materiale si scorre in modo spiraleggiante, eliminando le cuciture di saldatura, ideale per la produzione a alta velocità.
4. Sistema di raffreddamento e dimensionamento
Tank di dimensionamento a vuoto:
- Il tubo si adatta strettamente al manico di dimensionamento grazie all'aspirazione a vuoto, per controllare con precisione il diametro esterno (grado di vuoto: circa 0,03-0,08 MPa).
- Il raffreddamento interno tramite spruzzatura accelera la solidificazione della strato esterno e previene la deformazione.
- Lunghezza: solitamente 6-12 metri per garantire un adeguato raffreddamento.
Tank di acqua di raffreddamento:
- Design a più fasi con temperatura dell'acqua regolata tra 10 e 30°C per garantire un raffreddamento uniforme interno ed esterno.
- Di solito comprende 2-3 serbatoi d'acqua indipendenti per ridurre gradualmente la temperatura e minimizzare lo stress interno.
5. Sistema Haul-Off
- Trasportatore di tipo traccia: Le guide in gomma fissano il tubo per garantire una trazione stabile (velocità: 1-25 m/min).
- Motore servo indipendente garantisce la sincronizzazione con la velocità di estrusione per prevenire deformazioni di estensione o compressione.
- Encodere di alta precisione monitora la velocità in tempo reale e regola automaticamente la tensione di trazione.
6. Sistema di taglio
- Tagliatore planetario: Le lame rotanti tagliano lungo la circonferenza del tubo, adatte per tubi di grande diametro.
- Tagliatrice senza chip: Utilizza lame rotanti ad alta velocità per fondere il tubo attraverso il calore di attrito, senza produrre residui e risparmiando materiali (adatto per spessori delle parete ≤200 mm).
- Sistema di controllo del servo controlla con precisione la lunghezza di taglio (precisione: ±1 mm) e supporta la predefinizione di diverse specifiche di lunghezza.
7. Sistemi auxiliari
- Estrusore di linea di marcatura: Piccolo estrattore indipendente che estrude linee di marcatura colorate sulla superficie del tubo.
- Stampante a inchiostro: Stampa le specifiche, i numeri di lotto, le date di produzione e altre informazioni.
- Tornitore/torretta di tubi: Stacka o rulla automaticamente i prodotti finiti in base al diametro del tubo.
- Sistema di controllo centrale: PLC + schermo touch per la monitoraggio completo, l'adeguamento dei parametri, la diagnosi dei guasti e l'allarme.
III. Principio di funzionamento dettagliato dell'estrusione di tubi in HDPE
1. Stadio di preparazione della materia prima
- I granuli di HDPE (tasso di flusso di fusione: 0,1-10 g/10 min) vengono miscelati con gli additivi e trasportati nella cisterna di asciugatura tramite un sistema di carico a vuoto.
- Il processo di asciugatura (generalmente a 80-100 °C per 2-4 ore) rimuove l'umidità per prevenire la formazione di bolle durante l'estrusione.
2. Stadio di fusione e plastificazione (all'interno dell'estrusore)
Tre fasi della trasformazione del materiale:
Granuli solidi → Stato ad alta elasticità → Stato di flusso viscoso (fusione)
Flusso di lavoro:
- I granuli entrano nella sezione di alimentazione del tornio dalla cisterna e si muovono in avanti sotto la pressione del tornio rotante.
- Sezione di compressione: la profondità della fossa del tornio diminuisce, comprimendo il materiale e aumentando la sua temperatura (150-180 °C).
- Sezione di fusione: il materiale è completamente fondente (180-220 °C) grazie all'azione combinata di riscaldamento esterno e taglio meccanico.
- Sezione di misurazione: La fusione viene ulteriormente mescolata uniformemente per formare un flusso stabile, pronto per l'estrusione.
Parametri chiave:
- Temperatura di fusione: 180-220 °C (una temperatura eccessivamente alta provoca la degradazione; una temperatura eccessivamente bassa provoca una scarsa fluidità).
- Velocità dell'utensile: 20-120rpm (regolabile in base al diametro del tubo; velocità più bassa per i tubi di grandi dimensioni).
- Pressura di estrusione: 10-30MPa (assicura un'estrusione uniforme del fusione).
3. Stadio di formaggio
- Il materiale fondente passa attraverso una piastra filtrante (di solito a 80-120 mesh) per rimuovere le impurità e si converte dal movimento rotatorio a quello lineare.
- All'interno della matrice, la fusione viene distribuita uniformemente dal diffusore e ulteriormente miscelata nel canale di flusso a spirale/rotella.
- La fusione viene estrusa attraverso lo spazio tra il mandrino e la bocca della matrice (di solito 1,2-1,5 volte il spessore della parete del tubo) per formare un parison tubolare.
Considerazioni sul design del dies chiave:
- Transizione fluida dei canali di flusso per evitare la degradazione del materiale causata dai punti morti.
- Controllo preciso della temperatura (solitamente 5-10 °C inferiore alla temperatura di fusione) per garantire la stabilità dell'estrusione.
- Il vuoto tra le labbra del matriciello è più ampio in alto e più stretto in basso (0,5-1°) per compensare la debolezza del fusione.
4. Stadio di raffreddamento e dimensionamento
Principio di dimensionamento a vuoto:
- Immediatamente dopo aver lasciato la matrice, il tubo entra nel serbatoio a vuoto, dove il vuoto esterno (-0,03 a -0,08 MPa) fa aderire il tubo al guaina di dimensionamento.
- L'acqua di raffreddamento circola all'interno della guaina di dimensionamento per raffreddare rapidamente la strato esterno e fissare la forma (tasso di raffreddamento: 50-100℃/s).
Funzione del serbatoio dell'acqua di raffreddamento:
- Riduce ulteriormente la temperatura della parte interna del tubo per garantire una solidificazione completa (temperatura dopo il raffreddamento < 40 ℃). <40℃).
- Il design di raffreddamento a più fasi previene lo stress interno causato dal raffreddamento rapido e garantisce la stabilità dimensionale.
5. Stazione di sollevamento e taglio
- Il veicolo di trasporto tira il tubo a una velocità costante sincronizzata con la velocità di estrusione, per mantenere una produzione continua.
- Il sistema di taglio taglia esattamente il tubo alla lunghezza predefinita (di solito 6-12 metri) con un meccanismo controllato da servo, garantendo tagli piatti.
- I tubi finiti vengono automaticamente staccati e rullati dal girante/torcedine, completando un ciclo di produzione.
IV. Parametri tecnici e controllo del processo dell'estrusione di tubi in HDPE
| Categoria dei parametri | Valori dei parametri | Impatto e controllo |
|---|---|---|
| Parametri dell'espansione | ||
| Diametro del tornio | 45-120 mm (selezionato in base al diametro del tubo) | Diametro maggiore per le tubature più grandi per aumentare la produzione. |
| Rapporto lunghezza/diametro (L/D) | 30:1-40:1 | Migliora l'uniformità della plastificazione e riduce la temperatura di fusione. |
| Velocità dell'angolo | 10-120rpm | La velocità elevata aumenta la produzione, ma può ridurre la qualità della plastificazione. |
| Temperatura di fusione | 180-220℃ | Influisce sulla fluidità e sulle prestazioni delle tubature; controllo preciso della temperatura (±2 °C). |
| I parametri | ||
| Il divario labiale | 1,2-1,5×spessore della parete del tubo | Compensa la contrazione dovuta al raffreddamento per garantire le dimensioni finali. |
| Le temperature | 5-10°C inferiore alla temperatura di fusione | Previene l'adesione del fusione al matrici e stabilizza l'estrusione. |
| Parametri di raffreddamento | ||
| Graduazione del vuoto | 0,03-0,08MPa | Garantisce l'adesione del tubo alla guaina di dimensionamento e controlla l'accuratezza del diametro esterno. |
| Temperatura dell'acqua di raffreddamento | 10-30℃ | Controlla la velocità di raffreddamento per prevenire lo stress interno. |
| Tempo di raffreddamento | 1-5 minuti (a seconda dell' espessore della parete) | Garantisce una completa solidificazione e previene la deformazione. |
| Velocità della linea di produzione | ||
| Velocità di scarico | 0,5-25 m/min (più basso per i diametri maggiori) | PE63 (16-63 mm): max 20 m/min; PE1600 (710-1600 mm): circa 0,8 m/min |
V. Problemi comuni e soluzioni nell'estrusione di tubi in HDPE
1. Defecti superficiali
Superficie rugosa:
- Causa: Temperatura del dies bassa, raffreddamento disomogeneo, alto contenuto di umidità nelle materie prime.
- Soluzione: Aumentare la temperatura del matriciato di 5-10°C, controllare i circuiti di raffreddamento dell’acqua, estendere il tempo di asciugatura.
Brisure di lucentezza:
- Causa: Fluttuazioni della temperatura del fusione, velocità di estrusione instabile.
- Soluzione: Stabilizzare il sistema di controllo della temperatura, verificare la stabilità della velocità dei torniti, aumentare la pressione di ritorno.
2. Problemi di precisione dimensionale
Spessore delle pare inasprite:
- Causa: Disegno irregolare del canale di flusso, flusso di fusione ineguale, raffreddamento ineguale.
- Soluzione: Ottimizzare la struttura della matrice, regolare lo spaziatore delle labbra (più largo in alto, più stretto in basso), controllare l'uniformità del raffreddamento.
Povera rotondità:
- Causa: Livello di aspirazione insufficiente, raffreddamento ineguale, forza di trazione ineguale.
- Soluzione: Aumentare il grado di vuoto, regolare la distribuzione dell'acqua di raffreddamento, controllare la pressione della pista di scarico.
3. Deficit di prestazioni
Corrugazione della superficie interna:
- Causa: Temperatura del mandrino eccessivamente alta, fluttuazioni della pressione della fusione, scarico instabile.
- Soluzione: Ridurre la temperatura del mandrino, stabilizzare la pressione di estrusione, verificare la sincronizzazione del trasporto.
Frazione di fusione (superficie di pelle di squalo):
- Causa: Velocità di estrusione eccessivamente alta, alta viscosità del fusione.
- Soluzione: Ridurre la velocità di estrusione, aumentare la temperatura del matrone di 10-15°C, aggiungere 0,5-1% di additivi di lavorazione.
VI. Vantaggi tecnici e campi di applicazione dell'esclusione di tubi in HDPE
Vantaggi tecnici
- Prestazioni superiori: Resistenza chimica, resistenza alle crepe causate da stress ambientali e alta resistenza alla flessione (conserva una eccellente resistenza all'impatto anche a basse temperature).
- Economia: Alta efficienza produttiva (produzione giornaliera su una singola linea fino a several thousand metri), basso consumo energetico (circa 0,31 kWh/kg).
- Durata di vita lunga: Durata progettata superiore a 50 anni, riducendo i costi di manutenzione e sostituzione.
- Versatilità: Capace di produrre tubi di diverse specifiche (16-1600 mm) e classifiche di pressione (0,6-2,5 MPa).
- Amicizia per l'ambiente: Riciclabile e riutilizzabile, in linea con i concetti di sviluppo sostenibile.
Campi di applicazione
- Ingegneria municipale: Trasmissione dell'acqua potabile, trattamento delle acque reflue, drenaggio delle acque piovane.
- Settore industriale: Trasmissione di fluidi chimici, tubazioni per i rifiuti minieri, protezione dei cavi elettrici.
- Irrigazione agricola: Tubazioni dei sistemi di irrigazione per gocciolamento e di irrigazione a spruzzatore.
- Trasmissione del gas: Gas naturale e gas liquefatto (ottima resistenza alla deformazione plastica e resistenza alle crepe causate da stress ambientali).
- Applicazioni speciali: tubazioni per le profondità marine, tubazioni per il dragaggio, tubazioni per sistemi geotermici.
VII. Riassunto e prospettive
Linea di estrusione di tubi in HDPEÈ una tecnologia chiave nell'industria della lavorazione dei plastici. Controllando con precisione la preparazione della materia prima, la fusione e la plastificazione, la formatura con stampi, il raffreddamento e la dimensionamento, il trasporto e la taglio, si realizza la produzione continua di tubi HDPE di alta qualità. Con i progressi tecnologici, le linee di produzione moderne si orientano verso l'automazione, la conservazione dell'energia e l'intelligenza, come l'applicazione della monitoraggio IoT, del controllo della qualità assistito dall'IA e dei sistemi di gestione energetica, per migliorare ulteriormente l'efficienza produttiva e la qualità dei prodotti.

